


Hver er munurinn á jörðu og hreinsunarboltaskrúfum?
Skildu eftir skilaboð
Lykilmunurinn á slípandi kúluskrúfum og kúluskrúfum í vinnslustigi liggur í lykilstærð vinnsluferlisins, nákvæmni, notkunarsviðsmyndir, kostnaður osfrv. Sértæk greining er sem hér segir:
1.Munur á vinnslutækni
Slípunarstig: Blett fyrir punkt vinnsla á skrúfgangi í gegnum nákvæmnisslípubúnað. Kvörn með mikilli hörku er notuð til að ör-klippa á yfirborði pinnaskrúfunnar til að mynda þráðarsnið með mikilli nákvæmni. Ferlið gerir yfirborðsgrófleika að nanómetrastigi (Minna en eða jafnt og 0,2 míkron) og sveigjanleg aðlögun á þráðbreytum (td blý og tannsniðshorn) kleift.
Endurframleiðsla: með því að nota kaldvalsingu eða heitvalsunarferli, plast aflögun úr málmi billets í gegnum mótið, beint mynda þræði. Ferlið er skilvirkt, en vegna takmörkunar á myglu hafa þráðsbreytur tiltölulega lítið aðlögunarrými og yfirborðsgrófleiki er yfirleitt Ra0.8 -1.6 míkron.
2. Mismunur á nákvæmni einkunnum
Slípunarstig: Nákvæmni allt að IT1-IT2 einkunn (alþjóðlegur staðall), leiðarvilla Minna en eða jafnt og 0,005 mm/m, axial úthreinsun Minna en eða jafnt og 0,003 mm, hentugur fyrir staðsetningar með mikilli nákvæmni (td hálfleiðarabúnaði, ljóstækjum osfrv.).
Umbreytingarstig: Nákvæmni er venjulega IT5-IT7 með blýskekkju sem er meiri en eða jafnt og 0,03 mm/m og axial úthreinsun meiri en eða jafnt og 0,01 mm. Gildir um almennar vélar (svo sem venjulegar vélar, sjálfvirknibúnað osfrv.).
3.Gæðamunur á yfirborði
Slípunarstig: Yfirborðið hefur verið í mörgum slípu- og fægjaferli, með einsleitri öráferð, lágan núningsstuðul (μ Minna en eða jafnt og 0,003), framúrskarandi slitþol og endingartíma sem er 2-3 sinnum lengri en endurgerð einkunn.
Einkunn: Hár núningsstuðull með veltandi yfirborði (μ005 -0.01). Eftir langvarandi-notkun er auðvelt að slita það og rífa það, sem leiðir til minni nákvæmni.
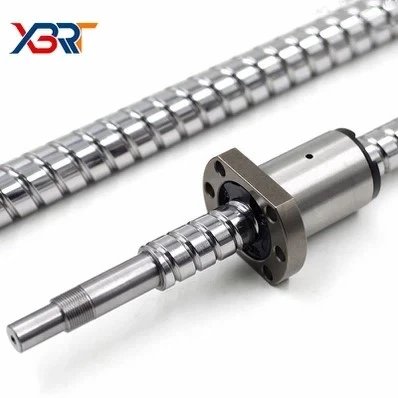
4.Mismunur á stífni og burðargetu
Slípunarstig: Vegna þess að efnið losnar að fullu við vinnslu hefur skrúfan mikla stífni (ásstífleiki getur náð meira en 500N/μm) og þolir mikið kraftmikið álag (td há-hraða fram og aftur).
Flutningseinkunn: Veltingarferlið getur leitt til afgangsstreitu innan efnisins, með aðeins minni stífleika (ásstífleiki um það bil 300-400N/μm) og því hentugur fyrir lágan hraða og mikla álag (td lyftibúnað).
V. Munur á kostnaði og framleiðslulotum
Malunarstig: langur vinnsluferill (þörf er á mörgum mölunar- og skoðunarferlum), hár búnaður og launakostnaður. Verð eru venjulega 2 til 5 sinnum hærri en endurnýjunarstigið.
Endur-framleiðslustig: með mikilli framleiðsluhagkvæmni og lágum einingakostnaði, hentugur fyrir stóra-stærð (svo sem staðlaðar vélar og búnað).
6. Aðlagast atburðarás umsókna
Mala einkunn
Miklar-kröfur um nákvæmni: eins og CNC vélar, nákvæmnistæki, vélmennasamskeyti;
Hár-hraði: td háhraða-vinnslustöðvar (snældahraði meiri en eða jafnt og 10.000 RPM);
Langur endingartími: eins og flugrými, lækningatæki osfrv. (stöðugleiki í meira en 10 ár).
„Umbreytingarstig
Almennar aðstæður: svo sem venjulegir rennibekkir, sjálfvirkar framleiðslulínur, flutningsbúnaður osfrv .;
Lág-kostnaður: eins og heimilistæki, leikföng og einföld drifrás.
7. Munur á viðhaldi og áreiðanleika
Slípunarstig: Vegna mikillar malunarnákvæmni, hægs malahraða og langrar viðhaldslotu (venjulega meira en eða jafnt og 5000 klukkustundir) er viðgerðarkostnaður hærri eftir bilun í mala (þarf að-slípa eða skipta út).
Viðgerðir: tiltölulega stutt viðhaldslota (um 2000-3000 klukkustundir), en lágur endurnýjunarkostnaður eftir bilun, hentugur fyrir aðstæður þar sem niður í miðbæ er ekki talinn.